
PROJET
Cool and Comfort 78 – septembre 2018
Installation de froid au CO2 avec récupération de chaleur pour une entreprise d’abattage de Harelbeke
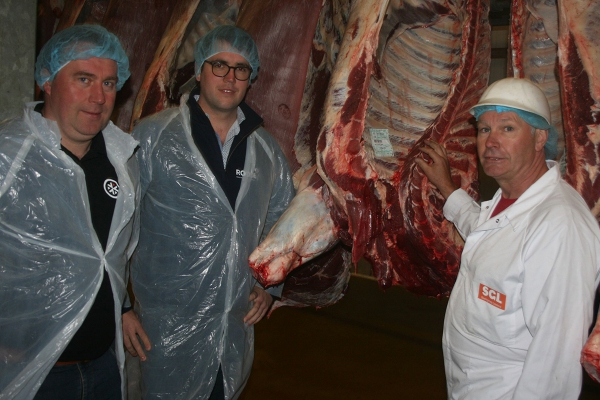
(de g. à dr.) Frank Velghe de Heytec, Wim Roose de Koeltechniek Roose et Bernard Van Severen de SGL dans l’une des cellules rigorifiques rénovées.
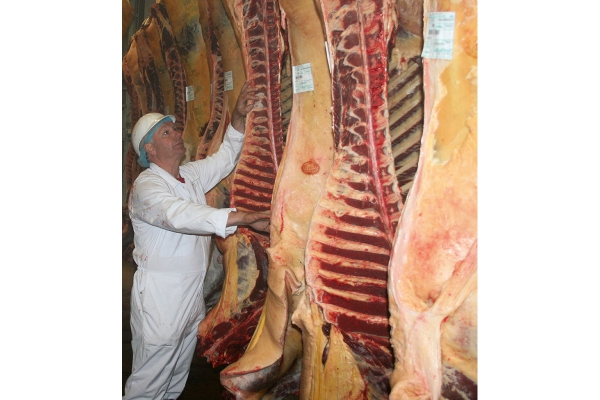
Chaque semaine, environ 100 chevaux y sont abattus.
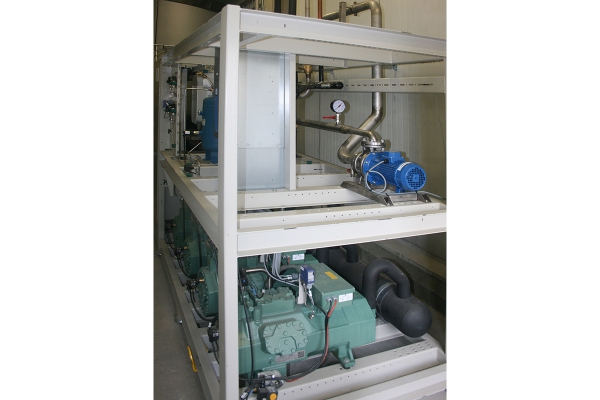
La centrale frigorifique au CO2 est de marque refra.
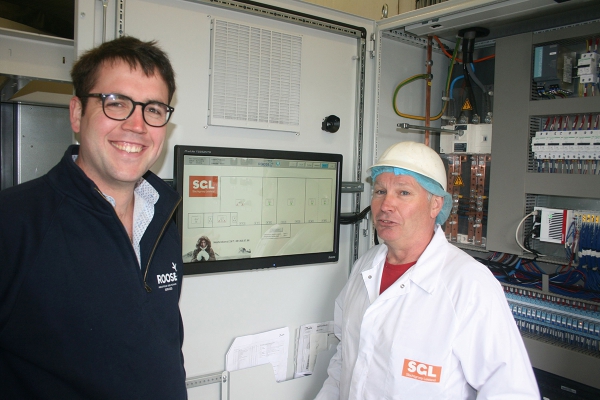
L’installation frigorifique complète a été visualisée.
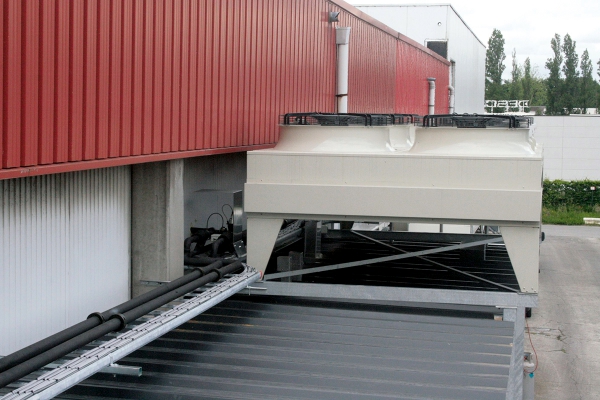
Vue d’en haut sur la cabine extérieure.
D’ici peu, la salle de découpe du Groupe d’abattage Leieland (SGL) entrera de nouveau en service. Récemment, on y a également investi dans une nouvelle installation technique de réfrigération au CO2 avec récupération de chaleur. Celle-ci a été développée aux dimensions de l’entreprise en étroite collaboration avec Koeltechniek Roose (voir encadré) et Refritec, rebaptisé dans l’intervalle en Heytec.
Le Groupe d’abattage Leieland (SGL) fait partie d’un holding qui exploite des entreprises d’abattage notamment à Tournai, Mouscron, Chimay et Zele. Chaque semaine, ce sont quelque 350 ruminants et une centaine de chevaux qui y sont abattus. Le parcours d’un ruminant ou d’un cheval sur la ligne d’abattage : depuis l’abattage jusqu’à la transformation en carcasse, est d’une trentaine de minutes. Ensuite, les carcasses sont introduites par un système de sections tubulaires dans une des quatre cellules frigorifiques. L’entreprise dispose de trois cellules frigorifiques d’une capacité de 100 carcasses et d’une cellule d’une capacité de 50 carcasses. Bernard Van Severen se charge chaque jour de la direction de cette entreprise. « On investit de manière pratiquement continue à divers niveaux : bien-être des animaux, système d’égouttage séparé, … Aujourd’hui nous investissons aussi dans une réfrigération écologique. L’installation de froid antérieur qui fonctionnait sur la base d’agents frigorifiques traditionnels était devenu obsolète. En raison notamment de la réglementation sur les gaz F, il a été décidé de passer au CO2. Récemment, une installation frigorifique à base d’ammoniaque a été envisagée, mais vu la puissance frigorifique nécessaire et le coût de l’investissement, cette piste n’a pas été retenue », selon Van Severen.
Installation frigorifique au CO2 avec récupération de chaleur
Une entreprise d’abattage qui travaille à cette échelle a besoin d’une entreprise spécialisée qui dispose de plusieurs techniciens du froid certifiés avec un standby permanent. Koeltechniek Roose connaît bien l’entreprise de Harelbeke et ses installations de production depuis des années. « La conception d’une installation frigorifique sur mesure est toujours précédée de plusieurs entretiens approfondis avec le client, afin de voir quels sont ses besoins. Combien de cellules frigorifiques cela concerne-t-il ? Quelle capacité ont celles-ci ? C’est sur cette base, que nous réalisons un calcul de la charge frigorifique. Nous sommes arrivés à une puissance de 300 kW pour une température de cellule frigorifique de 0 à 2°C, selon Wim Roose. « En raison de l’abondante utilisation d’eau, un investissement supplémentaire dans une installation de récupération de chaleur était tout indiqué. La chaleur émise par les carcasses est absorbée par les évaporateurs et évacuée par les compresseurs en direction de l’agent souhaité. Par le biais d’un échangeur de chaleur, l’eau est amenée à 70°C pour le nettoyage sous haute pression des cellules frigorifiques. Un réservoir tampon de 10.000 litres a été installé. »
Positionnement stratégique
Le passage à la nouvelle installation frigorifique a été discutée de manière approfondie avec le client final sur les plans opérationnel et logistique. C’est ainsi que l’on a étudié l’endroit où la nouvelle installation frigorifique pouvait être positionnée optimalement pour rénover ensuite les quatre cellules frigorifiques à raison d’une à la fois. On a opté pour une petite cabine extérieure de 3x9 mètres. De cette manière, le fonctionnement journalier de l’entreprise a été perturbé le moins possible et le délai d’installation a pu être raccourci le plus possible. Point positif : en cas d’intervention technique, l’accessibilité au système frigorifique est optimale.
Des composants triés sur le volet
En premier lieu, la cellule frigorifique qui se trouve à la distance la plus réduite de la nouvelle installation frigorifique a été mise hors service temporairement. Après le démontage des voies et le désaccouplement des conduites correspondantes, les anciens éléments frigorifiques ont été enlevés, de nouveaux éléments frigorifiques neufs ont été installés et les câbles ainsi que les conduites ont été raccordés de nouveau. Ensuite, des essais détaillés ont été exécutés et la cellule frigorifique a été remise en service. Sur le plan logistique, cela a été un exploit. Point positif pour le client : l’exécution du projet a pris quatre semaines, et une cellule frigorifique seulement a été mise hors service chaque semaine. Le choix de la central frigorifique et la sélection des divers composants ont eu lieu en étroite concertation entre Koeltechniek Roose et Heytec. « Pour l’étude préalable, on a notamment vérifié ensemble le type de compresseur qui était le plus approprié en fonction du produit à refroidir, à savoir la viande. Qu’il s’agisse de viande (laquelle doit conserver son poids et sa qualité) ou par exemple de salade (un produit qui est constitué d’eau en majeure partie), à refroidir, ceci a des conséquences pour le choix des évaporateurs », selon Frank Velghe, responsable technique Heyte. « Cette centrale frigorifique au CO2 est de marque Refra. En outre, on a opté pour de nouveaux évaporateurs, des régulations Danfoss et un refroidisseur de gaz Searle. »
CO2 ou ammoniaque
« La totalité du système de refroidissement est couplée par une commande à l’internet et équipée d’un module sms/courriel grâce auquel tous les défauts éventuels (p.ex. un ventilateur qui ne fonctionne pas comme il devrait) et des alarmes peuvent être surveillés. Toute l’installation est visualisée de manière à ce que les enregistrements de température (obligatoires) puissent notamment être vérifiés, de même que l’allumage ou l’extinction de composants déterminés. En ce que qui concerne la capacité de puissance, ceci est le plus grand projet d’abattoir que nous ayons réalisé à ce jour avec un refroidissement du CO2 », indique Roose. « Nous nous concentrons sur le refroidissement au CO2 ou à l’ammoniaque. Ce dernier agent est utilisé s’il s’agit de très grandes capacités (à partir de 500 kW. Chaque projet de réfrigération dans l’alimentation est différent. De même, le temps de refroidissement nécessaire et le choix du client final (petit détaillant, distributeur…) jouent un rôle primordial. »
Par Philip Declercq
Koeltechniek Roose en bref
Koeltechniek Roose est une entreprise familiale de la deuxième génération originaire de Ruiselede, qui a été constituée en 1983. Après le décès du fondateur, Peter Roose, ses fils, Wim et Davy, ont repris l’entreprise, spécialisée principalement dans les techniques frigorifiques pour producteurs d’aliments. Dans l’intervalle, une dizaine de collaborateurs sont venus les rejoindre. Wim, le gérant, et le calculateur de projets réalisent l’étude préliminaire des projets. « Nous avons déjà réalisé souvent des projets frigorifiques au CO2 en partenariat avec Heytec (Refritec), et récemment encore un projet sur la conservation en vrac de pommes de terre dans une ferme. En raison de notre croissance constante, nous somme à la recherche de techniciens motivés et d’un programmateur plc supplémentaire », ajoute Roose.