
ATLAS DU FROID
Cool and Comfort 103 – novembre 2024
Pompes à chaleur à vocation industrielle
L’industrie flamande se caractérise par la coexistence marquée de plusieurs secteurs à forte intensité énergétique, tels que la sidérurgie, l’industrie chimique, l’industrie agroalimentaire. La consommation d’énergie de l’industrie flamande est considérable : elle représente approximativement un quart de la consommation totale d’énergie en Flandre, soit 102 TWh. Près de 41 TWh sont absorbés par l’industrie chimique, 11 TWh par le secteur agroalimentaire et 21 TWh par la sidérurgie. Les autres consommateurs de taille sont des secteurs de moindre envergure, tels que le textile ou la transformation du papier (source : VEKA, données chiffrées relevées en 2022).
Door Maité Goderis (UGent), Steven Lecompte (UGent)
En Flandre, une part importante de l’énergie utilisée dans l’industrie est affectée à la production de chaleur, laquelle repose essentiellement sur la combustion de combustibles fossiles tels que le gaz naturel. Si les combustibles fossiles jouent encore un rôle prépondérant dans la consommation d’énergie, les pressions vont croissantes en faveur de la transition vers des technologies et sources d’énergie plus durables qui contribuent à réduire les émissions de gaz à effet de serre. Cette démarche est conforme aux objectifs climatiques de l’Union européenne et du gouvernement flamand, lesquels visent à une économie neutre en carbone d’ici 2050. L’une des technologies majeures susceptibles de jouer un rôle crucial dans cette transition réside dans la pompe à chaleur à haute température.
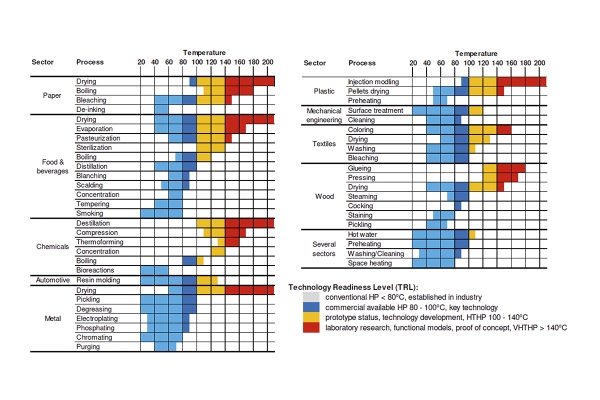
La figure ci-après rend compte des températures indispensables à l’exécution de processus spécifiques dans différents secteurs industriels (source : Arpagaus (2018) High temperature heat pumps). Comme le montre également cette figure, le marché propose déjà des pompes à chaleur industrielles compatibles avec des applications dont la température maximale s’élève à 100°C. Certaines applications requièrent des températures légèrement plus élevées. S’agissant des applications nécessitant des températures égales ou supérieures à 140°C, la technologie des pompes à chaleur est encore en phase de développement.
Dans les paragraphes qui suivent, nous allons nous pencher, par secteur industriel, sur le potentiel des pompes à chaleur à haute température en nous appuyant sur différentes études de cas. Nous vous proposerons plusieurs exemples d’applications de pointe dans chaque secteur, ainsi que divers exemples d’applications à l’étude ou d’ores et déjà opérationnelles en Flandre. Nous nous arrêterons en particulier sur les industries suivantes : chimie (pharmacie incluse), agroalimentaire et à forte consommation d’énergie (ciment et acier). Le tableau ci-après rend compte des études de cas abordées.
Secteur de la chimie
En Flandre, le secteur de la chimie et de la pharmacie compte au nombre des industries les plus gourmandes en énergie et les plus avancées sur le plan technologique. La Flandre accueille quelques-uns des plus grands pôles d’activités chimiques d’Europe, comme en atteste la présence d’entreprises spécialisées dans la fabrication de produits chimiques de base, de matières synthétiques, de produits pharmaceutiques et autres spécialités. Les besoins énergétiques de ces secteurs d’activité sont appréciables ; la chaleur et le froid jouent un rôle clé dans la production. Soucieux de maintenir la compétitivité de leurs entreprises et d’en réduire l’impact sur l’environnement, les industriels sont de plus en plus enclins à considérer les pompes à chaleur comme une technologie précieuse pour améliorer l’efficacité énergétique, en particulier dans le contexte d’une utilisation de la chaleur résiduelle au sein de processus à basse et moyenne température.
Les exigences thermiques complexes des industries chimiques et pharmaceutiques varient en fonction de processus spécifiques. La distillation de produits chimiques nécessite souvent des températures comprises entre 100 et 200°C. Les températures de séchage et d’évaporation sont généralement comprises entre 50 et 150°C.
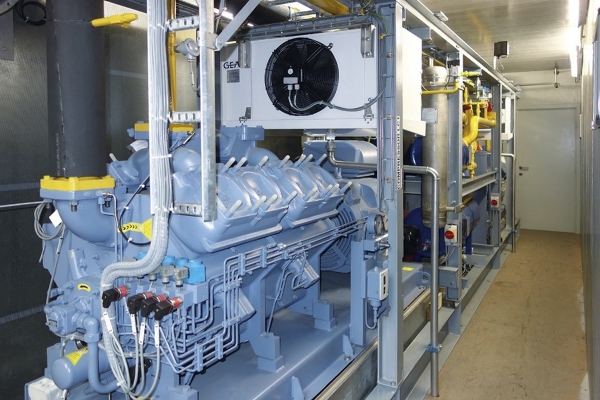
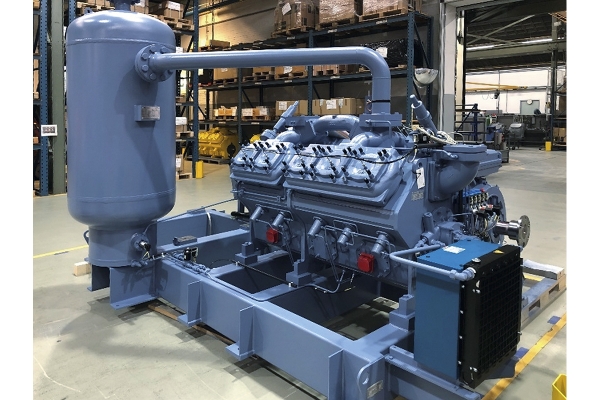
Compresseur à pistons GEA V XHP
DÉTAILS TECHNIQUES
Installation chez : Agfa Gevaert
Fournisseur : GEA /Mayekawa
Bureau d’étude : Equans
Phase d’étude : installation en cours
En exploitation depuis : fin 2024
Version : à deux étages
Compresseur : à vis + piston
Puissance : 5,7 MW (préchauffage), 4,2 MW (refroidissement)
Températures : 70/90°C, 90/110°C, 10/5°C
Fluide caloporteur : R717 (NH3)
Pompe à chaleur à ammoniac et à deux étages chez Agfa Gevaert
Fin 2024, une pompe à chaleur visant à réduire leur consommation de gaz naturel sera installée sur le site de Mortsel. De plus, l’intégration poussée des différents besoins en refroidissement et en chauffage qui caractérise cette installation se traduit par une amélioration de l’efficacité globale.
L’installation comprend deux étages de compression. L’étage inférieur se compose de deux compresseurs à vis Mayekawa, et l’étage supérieur de deux compresseurs à pistons du type GEA V XHP. Ces compresseurs permettent de condenser le fluide caloporteur à des températures supérieures à 90°C.
CONTACT
thomas.decuyper@equans.com
DÉTAILS TECHNIQUES
Installation chez : Agfa Gevaert
Fournisseur : Atlas Copco
Bureau d’étude : Equans
Phase d’étude : installation en cours
En exploitation depuis : fin 2025
Nombre d’heures de fonctionnement : 8.000 h/an
Version : à deux étages
Compresseur : ST-2200-24VSD
Débit : 4,4 t/h
Températures : 69°C / 166°C
Fluide caloporteur : Vapeur
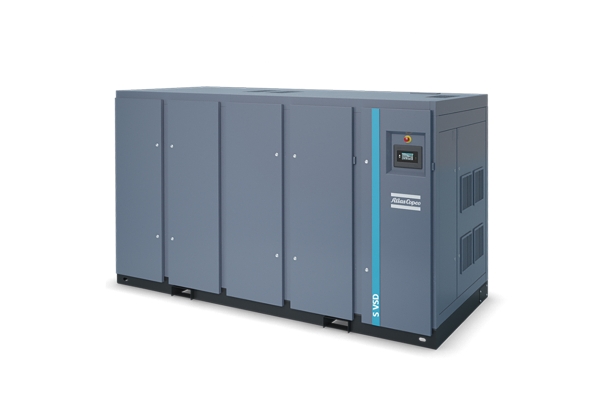
Compresseurs à vapeur chez Agfa Gevaert
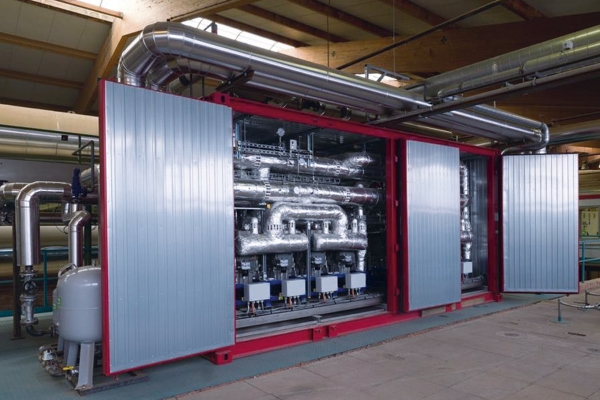
Fin 2025, deux compresseurs à vapeur seront installés chez Agfa Gevaert et intégrés au système énergétique d’Equans. Comme fluide caloporteur, les « pompes à chaleur ouvertes » de ce type se servent directement de la même eau/vapeur que celle utilisée dans les processus à réchauffer.
Chez Agfa Gevaert, la compression d’une vapeur à 0,3 bara (69°C) permettra de la porter à 7,2 bara (166°C). L’installation d’un compresseur à deux étages s’impose pour atteindre ce taux de compression élevé.
La production de vapeur à basse pression s’opérera au sein d’un échangeur de chaleur alimenté par une eau à 90°C provenant de l’unité de cogénération et/ou de la pompe à chaleur. L’installation en parallèle de deux compresseurs permettra d’atteindre le débit requis de 4,4 t/h.
CONTACT
margot.gutscoven@atlascopco.com
thomas.decuyper@equans.com
Industrie agroalimentaire
Si la production enregistrée dans ce secteur économique crucial que constitue l’industrie agroalimentaire flamande est considérable, sa consommation d’énergie est à l’avenant. Dans le cadre des efforts d’amélioration de la durabilité et d’optimisation des coûts, l’installation de pompes à chaleur ne cesse de gagner en popularité au sein de ce secteur, en particulier parce que les températures requises dans l’industrie agroalimentaire sont relativement basses en comparaison avec d’autres secteurs d’activité industrielle. Le secteur agroalimentaire se distingue souvent par la coexistence de demandes de chaleur et de froid. Les opérations de réfrigération ou de congélation s’effectuent généralement entre -20 et + 5°C, tandis que les opérations de rinçage ou de nettoyage s’exécutent entre 60 et 100°C.
En outre, bon nombre de processus agroalimentaires génèrent une chaleur résiduelle dont la perte est traditionnellement inévitable. Les pompes à chaleur se prêtent à une réutilisation de cette chaleur résiduelle. L’installation d’une pompe à chaleur d’appoint permet de répondre à la demande de chaleur et de froid et ce faisant de réutiliser la chaleur à d’autres stades du processus de production. La fiabilité de cette technologie proposée dans le commerce n’est plus à démontrer. Elle autorise la production d’une eau chaude susceptible d’être portée respectivement à 85°C et 95°C au moyen de compresseurs à vis et à pistons à l’ammoniac (NH3). En dépit d’économies d’énergie significatives (des coefficients de performance égaux ou supérieurs à 4 sont envisageables en fonction des niveaux de température), le rapport défavorable entre les prix du gaz et de l’électricité continue à rendre parfois difficile l’élaboration d’un dossier de rentabilité attrayant pour ces projets.
Outre la faisabilité économique, la faisabilité technique n’est pas sans importance. Elle va de pair avec une intégration adéquate dans le contexte existant, sans se départir des contraintes techniques et des conditions préalables. La limitation de l’élévation de température qui caractérise la pompe à chaleur en améliore sensiblement l’efficacité. Dès lors, la conversion (systématique) des réseaux de vapeur (souvent portés à une température très supérieure à celle requise par le processus) en réseaux d’eau chaude constitue une première étape pour de nombreuses entreprises.
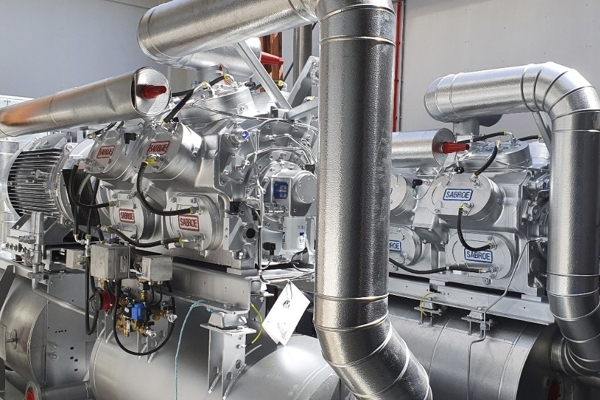
DÉTAILS TECHNIQUES
Installation chez : Tine- Bergen (Norvège)
Fournisseur : Sabroe
En exploitation depuis : 2020
Version : Hybride Ammoniac-eau (HyePAC)
Compresseur : à pistons
Puissance :
940 kW et 1.577 kW (réchauffage)
2.400 kW (refroidissement)
Températures :
+ 95°C (pasteurisation)
+ 67°C (chauffage de bâtiments, eau chaude sanitaire, chauffage urbain)
+ 20°C/+ 40°C (préchauffage de l’eau, chaleur de fusion)
- 1,5°C/+ 0,5°C (eau glacée pour la réfrigération de produits)
Fluide caloporteur : NH3 & NH3-H2O
Fluide de dissipation de la chaleur : eau
Économies d’énergie : 40 % en comparaison avec d’autres laiteries régulières établies à Bergen
Durée de vie prévisible : > 20 ans
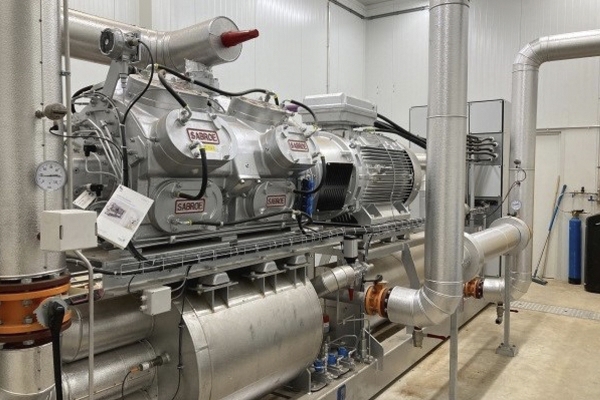
Laiterie norvégienne dont le fonctionnement repose exclusivement sur l’emploi de pompes à chaleur
Il s’agit de la première laiterie norvégienne exempte de gaz, au sein de laquelle la production et la valorisation de la chaleur et du froid indispensables reposent intégralement sur l’exploitation de pompes à chaleur. Ce tout nouveau site de production de 20.000 m² situé à Bergen (Norvège) assure la transformation annuelle de quelque 43,4 millions de litres de lait.
L’usine est équipée de pompes à chaleur à ammoniac dont la puissance frigorifique totale s’élève à 2.400 kW et la puissance de chauffage à 2.500 kW. Les températures se répartissent entre six réservoirs tampons par niveau de température.
CONTACT
sabroe.products.benelux@jci.com
DÉTAILS TECHNIQUES
Installation chez : Rouveen Kaasspecialiteiten
Fournisseur : Sabroe Products Benelux
En exploitation depuis : 2020
Version : à deux étages (DualPAC)
Modèle : DualPAC-HPX
Compresseur : 2X 16 cylindres
Puissance : 800 kW (réfrigération), 1.240 kW (réchauffage)
Températures : – 0,5°C / + 90°C
Fluide caloporteur : R717 (NH3)
Fluide de dissipation de la chaleur : eau
Coefficient de performance : 4,3
Économies : 800.000 m³ gaz/an
Durée de vie prévisible : > 20 ans
Solution exempte de gaz pour l’industrie laitière néerlandaise
La construction d’une nouvelle unité de production a suscité une réflexion sur l’amélioration de sa durabilité. Auparavant, les dirigeants utilisaient des chaudières à vapeur alimentées au gaz naturel, mais ils aspiraient clairement à réduire les émissions d’azote, de NOx et de CO2. Leur choix s’est porté à cette fin sur une pompe à chaleur DualPAC ou à deux étages, équipée de deux compresseurs à 16 cylindres.
La production d’eau froide a été portée à une température d’eau de sortie de - 0,5°C ; la production d’eau chaude, à une température d’eau d’entrée de + 90°C. S’élevant à 2 MW, la puissance totale de l’installation rend le gaz naturel superflu.
CONTACT
sabroe.products.benelux@jci.com
DÉTAILS TECHNIQUES
Installation chez : Agrana
Fournisseur : AMT
Bureau d’étude : Austrian Institute of Technology
En exploitation depuis : 2020
Nombre d’heures de fonctionnement : > 4.000 h
Version : à un étage
Compresseur : à vis
Puissance : 340 kW (nominale), 374 kW (limite)
Températures :
76°C/138°C (nominale), 81°C/152°C (limite)
Fluide caloporteur : R1336mzz(Z)
Fluide de dissipation de la chaleur : eau
Coefficient de performance : 3,2 (nominal) ; 2,87 (limite)
Économies par rapport à un brûleur à gaz :
2.400 MWh/an
660 tonnes de CO2/an
42.900 €/an (à 138°C)
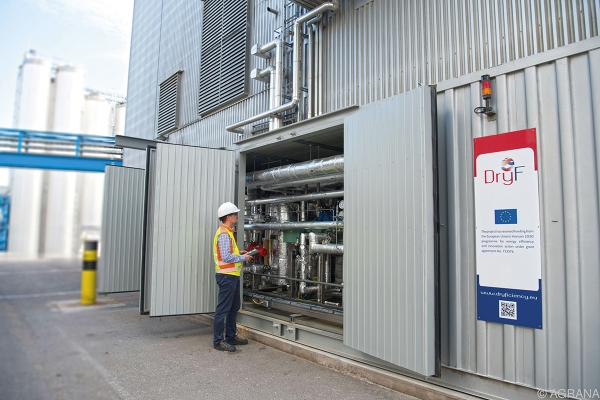
Pompe à chaleur en circuit fermé conçue pour le séchage du froment
Agrana est un acteur d’envergure mondiale dans les domaines de suivants : fruits, amidon et sucre. Leur site accueille un séchoir à froment dont le fonctionnement requiert la production d’un air à haute température. Le réchauffage de l’air s’effectue en deux temps : d’abord par le biais d’un échangeur thermique de préchauffage alimenté par une eau chaude provenant d’autres processus (chaleur résiduelle). Ensuite, l’air préchauffé est porté à la température requise par échange de chaleur avec la vapeur provenant d’une chaudière au gaz naturel.
À cet égard, le développement d’une pompe à chaleur dans le cadre du projet européen DryFiciency aura permis d’accroître la durabilité de ce processus. Après le préchauffage de l’air, l’eau chaude fait office de source de chaleur pour la pompe à chaleur (70 à 80°C). L’eau réchauffée côté condenseur est affectée ensuite au réchauffement de l’air au sein d’un échangeur de chaleur aux fins de séchage. La pompe à chaleur est en mesure de fournir 10 % de la chaleur requise au séchoir.
CONTACT
thomas.laminger@agrana.com
Veronika.Wilk@ait.ac.at
DÉTAILS TECHNIQUES
Installation chez : Tecoma Boortmalt
Fournisseur : GEA (compresseur)
Bureau d’étude :
SKT (assemblage, installation)
En exploitation depuis : 2015
Nombre d’heures de fonctionnement : 4.750 h/an
Version : à deux étages
Compresseur : 2x à pistons (V600 + 65HP)
Puissance :
750 kW (préchauffage)
Température : eau 35°C à 75°C
Fluide caloporteur : R717 (NH3)
Fluide de dissipation de la chaleur : eau
Coefficient de performance : 5,8
Pompe à chaleur conçue pour optimiser l’exploitation de la chaleur résiduelle provenant d’une unité de cogénération et affectée au processus de maltage.
Fort d’une capacité de production de 3 millions de tonnes, Bortmalt s’est hissé au rang de leader mondial du maltage. Une récupération efficace de la chaleur revêt une grande importance dans l’industrie du maltage. À cette fin, deux pompes à chaleur identiques dont la puissance individuelle s’élève à près de 750 kW ont été installées en vue de la production d’une eau portée à une température voisine de 75°C, en mettant à contribution la chaleur résiduelle provenant des gaz de combustion d’une unité de cogénération ainsi que du refroidisseur intermédiaire d’un moteur à gaz associé. Ensuite, cette chaleur est affectée au maltage de l’orge.
CONTACT
charles.dhulster@skt.be
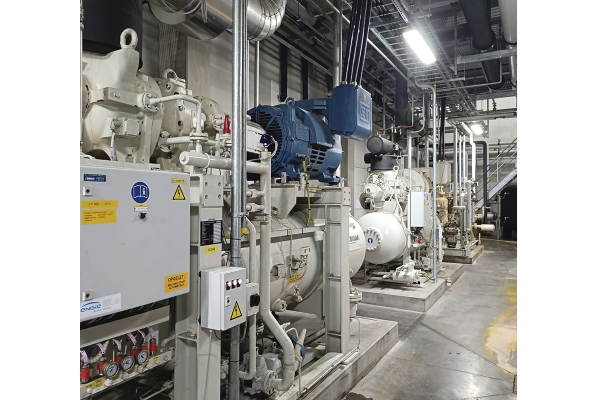
Photo de la salle des machines, sur laquelle figurent 2 compresseurs à vis ainsi que la pompe à chaleur à l’extrême droite.
DÉTAILS TECHNIQUES
Installation chez : Lantmannen Unibake Londerzeel
Fournisseur : Mayekawa
Bureau d’étude : Equans
En exploitation depuis : 2016
Nombre d’heures de fonctionnement : 6.200 h/an
Version : plusieurs installations
Compresseur : à vis + piston
Puissance et températures :
1,1 MW (- 28°C)
1,8 MW (- 10°C)
2 MW (5°C)
445 kW (68°C)
Fluide caloporteur : R717 (NH3)
Fluide de dissipation de la chaleur : eau
Pompe à chaleur conçue pour une boulangerie industrielle
Dans le secteur de la boulangerie industrielle, la production nécessite l’application de diverses températures. La préparation de la pâte requiert l’utilisation d’une eau froide. Lorsque la pâte est prête, sa levée s’effectue en étuve chaude. Après la cuisson de la pâte, il convient d’en refroidir promptement le produit au moyen de cellules ou de tunnels de congélation rapide avant entreposage dans un surgélateur. Outre les organes de production, l’installation accueille également plusieurs réfrigérateurs de conservation des matières premières ainsi qu’une unité de refroidissement indispensable à la climatisation des locaux.
Située sur le site de Lantmannen Unibake, l’installation de réfrigération Equans se compose de plusieurs compresseurs à vis Mayekawa assortis de condenseurs refroidis par air.
CONTACT
thomas.decuyper@equans.com
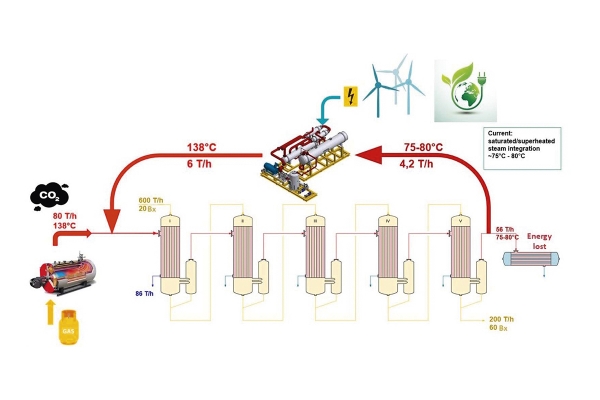
Vapeur saturée de 75 à 80°C portée à ±140°C
DÉTAILS TECHNIQUES
Installation chez : Tiense Suiker
Fournisseur / producteur : GEA
Bureau d’étude : SPIRIT – HORIZON PROJECT
Phase d’étude : installation en cours
En exploitation depuis : T4 2024
Nombre d’heures de fonctionnement : 4.000 h/an
Version : à un étage
Type de compresseur : à vis
Puissance : 4,2 MW
Températures : 75°C / 142°C
Fluide caloporteur : R601 (n-pentane)
Fluide de dissipation de la chaleur : vapeur
Coefficient de performance : 3,36
Économies : ± 4.000 tonnes de CO2/an
Pompe à chaleur à vapeur conçue pour l’industrie sucrière
Une betterave sucrière se compose à 75 % d’eau. La séparation de l’eau et du sucre en vue de sa cristallisation ultérieure requiert un traitement à la vapeur. Par conséquent, la production de sucre est un processus à forte intensité énergétique.
Le processus mis en oeuvre à la raffinerie de sucre de Tirlemont comporte le passage de la solution sucrée par une ligne d’évaporation à plusieurs étages. Actuellement, la production de la vapeur requise est assurée par une chaudière à combustibles fossiles. Objectif de cette démonstration : dériver vers une pompe à chaleur à haute température quelque 4 MW de chaleur provenant de la chaudière. Ainsi, la chaleur fournie pas cette pompe correspond environ à 10 % de la demande totale de chaleur (± 40 MW).
CONTACT
spirit-heat.eu/demo_sites/sugar-production/
tom.bressinck@gea.com
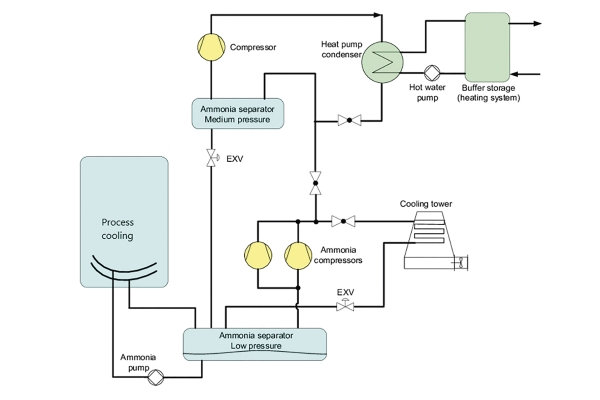
Schéma de principe d’une pompe à chaleur d’appoint (système ouvert) montée sur une installation de réfrigération NH3 existante (réf. Vasile Minea).
DÉTAILS TECHNIQUES
Installation chez : confidentiel
Fournisseur : Equans
Bureau d’étude : Sweco
Phase d’étude : étude préliminaire
Nombre d’heures de fonctionnement : 24/7
Configuration : compresseur existant à pistons, à deux étages et à ammoniac (NH3) +^pompe à chaleur à un étage
Puissance : 240 kWth
Températures : Source - 25°C, niveau intermédiaire 30°C et sortie 70°C
Fluide caloporteur : R717 (NH3)
Fluide de dissipation de la chaleur : eau
Coefficient de performance : 5
Économies : 227 tonnes de CO2/an
Pompe à chaleur d’appoint montée sur une installation de réfrigération NH3 vouée à la production de beurre
Le processus de production du beurre se caractérise par l’utilisation d’un froid avoisinant - 25°C. Exploitée en mode continu, l’installation de réfrigération NH3 à deux étages (compresseur à pistons) se prête à une optimisation durable de la demande de chaleur du service considéré. Une pompe à chaleur d’appoint permet de valoriser la chaleur résiduelle/chaleur du condenseur que compte cette installation de refroidissement en l’affectant à la production d’eau chaude.
CONTACT
https://www.swecobelgium.be/onze-diensten/energie/energie-in-de-industrie/
Jonathan.orbie@swecobelgium.be
Industrie à forte intensité énergétique (ciment, acier)
Les industries flamandes du ciment et de l’acier doivent relever un défi majeur : accroître la durabilité de leurs processus de production et réduire les émissions de gaz à effet de serre. Bien que l’exploitation de pompes à chaleur soit traditionnellement moins évidente dans ces secteurs d’activité, cette technologie est de plus en plus considérée comme une solution envisageable d’amélioration de l’efficacité énergétique. Surtout en combinaison avec d’autres technologies et processus.
Contrairement au secteur agroalimentaire, les industries du ciment et de l’acier reposent sur des procédés qui requièrent des températures élevées. Dans l’industrie du ciment, les températures requises lors du processus de calcination sont souvent supérieures à 1.450°C, tandis que dans l’industrie sidérurgique, la fusion du minerai de fer et le traitement ultérieur de l’acier requièrent des températures de l’ordre de 1.300 à 1.600°C.
Sous leur forme actuelle, les pompes à chaleur ne sont pas adaptées à l’obtention de températures aussi extrêmes, dans la mesure où leur température maximale de fonctionnement s’élève généralement à 150°C. Néanmoins, cette technologie ouvre des perspectives intéressantes pour les procédés à basse et moyenne température dans les industries à forte intensité énergétique. Exemples : procédés de séchage à basse température (50 à 200°C), chauffage de locaux ou eau chaude destinée à divers processus techniques.
Pompe à chaleur DryFiciency sur le site de production de briques Wienerberger à Uttendorf, Autriche.
DÉTAILS TECHNIQUES
Installation chez : Wienerberger
Fournisseur : AMT
Bureau d’étude : Austrian Institute of Technology
En exploitation depuis : 2019
Nombre d’heures de fonctionnement : > 4.000 h
Version : à un étage
Compresseur : à huit pistons
Puissance : 190 kW (nominale), 296 kW (limite)
Températures :
88°C/121°C (nominale), 91°C/160°C (limite)
Fluide caloporteur : R1336mzz(Z)
Fluide de dissipation de la chaleur : eau
Coefficient de performance : 5 (nominal) ; 2,2 (limite)
Économies par rapport à un brûleur à gaz :
2.200 MWh/an
590 tonnes de CO2/an
60.500 €/an (à 120°C)
Pompe à chaleur à compression de vapeur affectée au séchage de briques jusqu’à 160°C
Le projet européen DryFiciency a vu la mise au point d’une pompe à chaleur conçue pour assurer la fourniture d’une chaleur industrielle dont la température maximale s’élève à 160°C. Cette pompe à chaleur intégrée au site de production de Wienerberger AG à Uttendorf (Autriche) assure la fourniture de la chaleur requise par le processus de séchage lors de la production de briques. Cet air chaud est indispensable à la réduction de la teneur en humidité des briques de 28 % à 2 % environ.
CONTACT
stefan.puskas@wienerberger.com veronika.wilk@ait.ac.at
DÉTAILS TECHNIQUES
Installation chez : Wienerberger (Pays-Bas)
Fournisseur : Sabroe Products Benelux
En exploitation depuis : 2022
Version : pompe à chaleur à un étage (HeatPAC-HPX)
Compresseur : à pistons
Puissance : 1.385 kW
Température : + 90°C
Fluide caloporteur : R717 (NH3)
Coefficient de performance : > 4
Économies : 125 m³ de gaz par heure
Durée de vie prévisible : > 20 ans
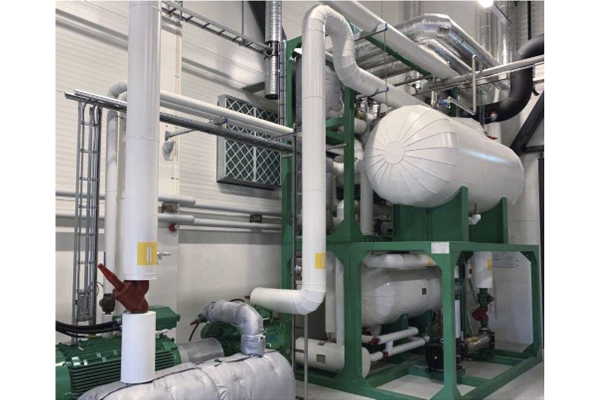
Pompe à chaleur pour séchoirs à briques, une réalisation innovante.
Dans le souci de réduire encore la quantité de gaz requise, les responsables ont opté pour l’installation d’une pompe à chaleur. Cette pompe permet de porter la température de l’eau à 90°C. Sa mise à contribution se traduit par une réduction de la consommation de gaz avoisinant 125 m³/h . L’ensemble étant intégré au sein d’une unité compacte dont la capacité en fluide caloporteur est inférieure à 40 kg et le coefficient de performance supérieur à 4.
CONTACT
sabroe.products.benelux@jci.com
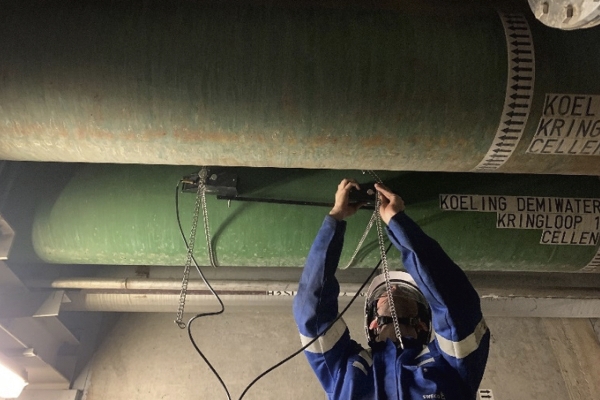
Photo de la conduite d’eau de refroidissement prise lors de la campagne de mesure menée dans le but de déterminer le potentiel thermique résiduel.
DÉTAILS TECHNIQUES
À l’étude chez : ArcelorMittal Gent
Bureau d’étude : Sweco
Phase d’étude : étude de faisabilité
Nombre d’heures de fonctionnement : 7.500
Version : À un étage
Compresseur : à vis ou à piston
Puissance : 1,2 à 1,7 MW
Températures : 45°C / 75°C
Fluide caloporteur : R717 (NH3)
Fluide de dissipation de la chaleur : électrolyte chaud par le biais d’un circuit intermédiaire à l’eau
Coefficient de performance : > 7
Économies : 1.250 à 1.900 tonnes de CO2/an
Récupération de chaleur sur une ligne d’électrozingage
Lors de ce processus, l’électrolyte est susceptible d’atteindre des températures de l’ordre de 40 à 60°C et son refroidissement continu s’impose pour maintenir la valeur souhaitée. Au lieu de modifier l’ensemble du système de refroidissement et, par conséquent, plusieurs échangeurs de chaleur interférant avec le processus existant, les responsables ont opté pour la capture directe de la chaleur à partir de plusieurs flux d’électrolyte chauds d’ores et déjà en circulation entre les différentes étapes du processus. Ce dispositif permet de capter les températures élevées par le biais d’un circuit intermédiaire, plutôt qu’à partir du réseau d’eau de refroidissement plus froid dont la température se situe entre 25 et 30°C (par conséquent, au prix de modifications minimes). Cette approche permet d’atteindre un coefficient de performance supérieur à 7 pour autant que l’alimentation des bains de dégraissage et des évaporateurs se situe dans une plage comprise entre 75 et 80°C.
CONTACT
tom.franssens@swecobelgium.be
gunter.noens@arcelormittal.com
Perspectives d’avenir
Les études et exemples mentionnés ci-avant confirment que les pompes à chaleur à vocation industrielle ont fait leurs preuves. Dans tous les secteurs d’activité, la valeur ajoutée de ces pompes se traduit par une amélioration de l’efficacité énergétique et par une utilisation plus durable de l’énergie. Par ailleurs, il est clair que d’autres défis subsistent. S’agissant des pompes à chaleur à basse température (jusqu’à 100°C), le nombre des références existantes est beaucoup plus élevé. Dans le secteur agroalimentaire, cette plage de températures est principalement couverte par des pompes à chaleur à l’ammoniac. La fiabilité et la connaissance des installations de réfrigération à l’ammoniac opérationnelles en Belgique y contribuent également. Pour ce qui concerne les installations à plus haute température, l’usage d’autres fluides caloporteurs moins usités est envisageable. Il peut également s’agir de fluides caloporteurs naturels, tels que l’eau ou certains hydrocarbures (p. ex. n-pentane), lesquels représentent autant d’options potentielles. Aujourd’hui, nous assistons aux premières démonstrations de ces pompes à chaleur à haute température. Elles annoncent une croissance exponentielle du secteur des pompes à chaleur industrielles dans le cadre de la transition énergétique.